划痕测试存在问题
熔融材料喷射到基体表面后,会形成一种高度不均匀的涂层。该涂层由大量“煎饼状”的飞溅粒组成,这些飞溅粒被称为“片层”,是由材料液滴扁平化形成的。这些片层的大小以及不同程度的孔隙率通常被用来表征热喷涂涂层。 但这种沉积技术会形成独特的微观结构,其性能与块体材料存在显著差异。不同类型的热喷涂工艺(火焰、电弧、等离子、高速氧燃料和爆轰喷枪喷涂)也会产生不同的结构,从而增加了材料问题的复杂性。 这些涂层的耐久性和功能性在很大程度上取决于所形成涂层的内聚强度,同时也取决于其与基材的附着力。因此,有必要对这些涂层进行“沉积后”状态的测试,以研究沉积技术、喷射参数(如速度)以及基材表面处理的影响。
划痕测试方法
将基体/热喷涂系统以横截面形式装入金相试样架中,并进行抛光,以显露基体与涂层之间的界面。通过将球锥形金刚石尖端垂直于界面,从基体方向向涂层方向拖动,产生恒定载荷划痕(图1)。该划痕设计为终止于试样架材料中。
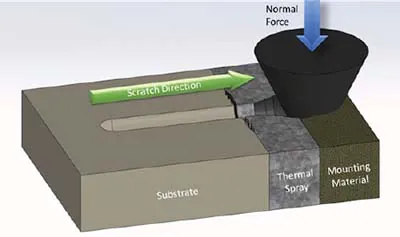
图1:横截面划痕试验原理
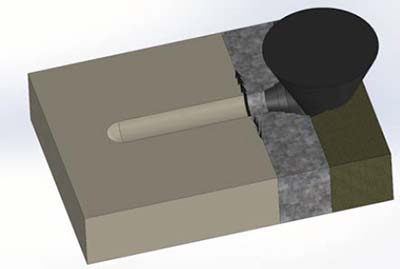
图2:横截面划痕试验的失效形态
如图2所示,可以生成两种主要类型的故障:
- 热喷涂层内部出现裂纹以及涂层自由表面呈现锥形断口,表明发生了内聚破坏
- 如果基材与热喷涂涂层之间的界面出现裂纹,就会导致粘结失效。
划痕测试条件
使用压痕和划痕试验机(SMT-5000)在不同的热喷涂涂层上制造划痕。测试方法遵循ISO 27307标准。测试参数汇总如表1所示。
| 加载应用程序配置文件 | 恒定负载 |
| 划痕长度 | 2 毫米 |
| 恒定负载 | 20 和 30 N |
| 划痕速度 | 4 毫米/分钟 |
| 测针 | 洛氏硬度计,圆锥半径为200 µm |
对每个试样进行三次划痕试验(图3),即每个试样共计6次划痕试验。选择恒定载荷是为了产生足够的损伤,并能够测试粘结失效的情况。
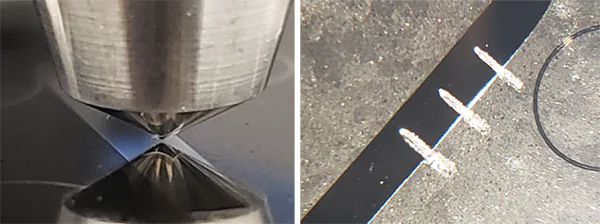
图3:SMT-5000的横截面测试
热喷涂涂层附着力测试结果
将四种不同的热喷涂截面样本固定在金相载片上进行测试,以研究涂层的性能——内聚力和附着力。
在涂层中可以观察到不同类型的失效现象:
粘接失效
在此案例中,裂纹出现在热喷涂层与基体之间的界面处。这种失效现象与热喷涂层与基体之间的附着力直接相关。裂纹总是起源于界面,并可能沿界面扩展,也可能在涂层内部扩展。
涂层中的内聚失效
此类失效的特点是,部分裂纹从划痕槽侧面向涂层内部扩展。裂纹的起始点和终点均位于热喷涂涂层内部。
自由表面的粘结破坏
最后一种失效类型出现在热喷涂涂层的自由表面,通常呈锥形。这种失效同样与热喷涂涂层的内聚力有关,但其内聚力高于涂层内部出现的裂纹。这种失效是由于热喷涂涂层向其自由表面方向发生破坏所致。
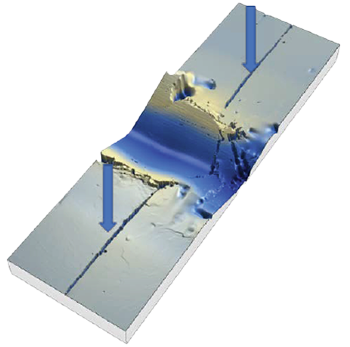
图4:界面处的粘结失效
划痕沟槽两侧裂纹的长度可用于量化粘结失效的严重程度。当观察到这种失效时,无法得出其他结论,因为试验的大部分能量都消耗在使涂层与基材界面失效上。
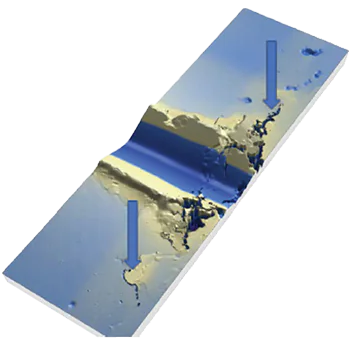
图5:涂层中的内聚破坏
这种失效直接与涂层本身的强度有关,因为这种强度局限于其特定区域内。
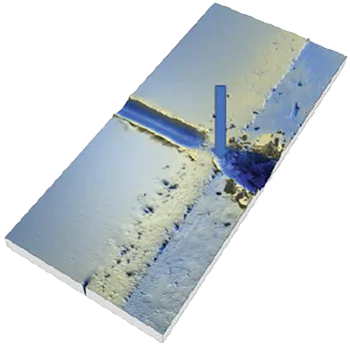
图6:涂层自由表面的内聚破坏
假设在自由表面之前未观察到其他破坏现象,则可通过测量锥形破坏角对出现此类破坏的试样进行排序。
角度越小,热喷涂层的内聚力就越高。
热喷涂试样的比较
鉴于失效类型的多样性,对样本的比较及其排序必须遵循严格的流程。
1. 界面处是否可见粘结失效?如果观察到粘结失效,则无法进行其他比较,这些涂层将被评为最低等级。如果涂层无法附着在基材上,那么该涂层的内聚力就无关紧要了,因为它在发生内聚失效之前,就会在界面处先发生失效。 如果多个样品均出现粘结失效,则根据界面处裂纹的长度来区分它们。
2. 如果未观察到粘结破坏,是否能在涂层内部观察到内聚破坏?由于界面强度较高,此时涂层已发生内部破坏,因此涂层内部的内聚破坏在评级中将处于更高一档。 如果多个试样在涂层内部均出现内聚破坏,则根据涂层内部裂纹的长度,将其从短裂纹到长裂纹依次排序。
3. 如果界面处未观察到粘结破坏,且涂层内未出现内聚破坏,则自由表面的内聚破坏便成为关注焦点。 最终的失效点位于涂层的自由表面,因为划痕正向基材内延伸,而基材通常比涂层软得多。在这种情况下,如图4所示,根据自由表面断口角度的测量值对试样进行排序。
为了比较这两种热喷涂层,测量了从热喷涂层尖端划过基材时的“出口”锥角。该角度反映了涂层的强度,强度越高的涂层,其断裂角越小,TS 3 便是如此。
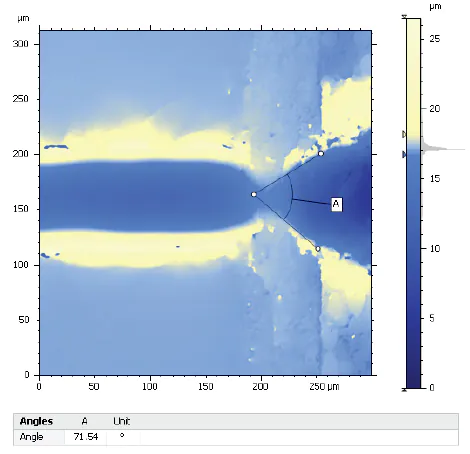
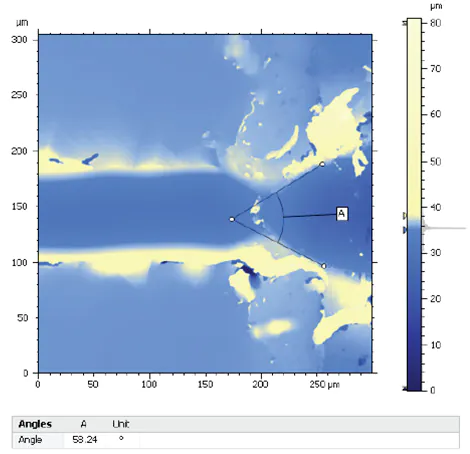
图7:TS 1 和 TS 3 的角度测量
热喷涂涂层划痕试验结果摘要
在本研究中,四份热喷涂试样
表现出从粘结失效到内聚失效的各种失效形式。所有试样的结果汇总于表2中。
| 示例 | 是/否 | 总裂纹长度(微米) |
|---|---|---|
| TS 1 | N | |
| TS 2 | N | |
| TS 3 | N | |
| TS 4 | Y | 357 |
| 示例 | 是/否 | 总裂纹长度(微米) |
|---|---|---|
| TS 1 | N | |
| TS 2 | Y | 124 |
| TS 3 | N | |
| TS 4 |
| 示例 | 是/否 | 断口圆钝角(度) |
|---|---|---|
| TS 1 | Y | 71.54 |
| TS 2 | ||
| TS 3 | Y | 58.24 |
| TS 4 |
TS 4 因粘结失效而在这些样品的排名中垫底。 TS 2 虽然粘结性良好,但涂层出现了内聚破坏;而 TS 1 和 TS 3 则位居该组样品排名之首。如上所述,这两者之间的区分是基于断裂锥的角度进行的。根据该指标,TS 3 因角度较小,被认定为该组中性能最佳的涂层。
参考文献
1 作者:马蒂亚斯·泽珀——在德国航空航天中心(DLR)技术热力学研究所(地址:D-70569 斯图加特,普法芬瓦尔德环路 38-40 号)的设备演示现场自行拍摄。CC BY-SA 2.5
结论
本文采用划痕试验技术,对喷涂在各自基材上的热喷涂层的附着力和内聚力进行表征。 一次测试即可对热喷涂涂层的强度有更深入的了解。进而,对失效现象的观察和定量分析,帮助我们的客户调整了TS 4的基体表面处理工艺以及TS 1至3的喷涂参数,从而提高了涂层的附着力与内聚力。 虽然本研究中未作描述,但还使用 Rtec Instruments MFT 5000 对相同的涂层进行了磨损和摩擦系数测试。将划痕测试与摩擦学测试(磨损/摩擦系数)相结合,可以更全面地了解这些涂层及其抗机械力的性能。 Rtec Instruments 具备独特资质和优势,能够对这类涂层进行表征。