Problemas con la prueba de rayado
La proyección del material fundido sobre la superficie del sustrato forma un recubrimiento muy heterogéneo. Este está formado por un montón de salpicaduras «con forma de tortita», llamadas lamelas, que se crean al aplanarse la gota de material. El tamaño de esas lamelas, junto con los distintos grados de porosidad, suele usarse para caracterizar los recubrimientos de pulverización térmica. Pero esta técnica de deposición da lugar a una microestructura única que presenta propiedades significativamente diferentes a las de los materiales a granel. Los distintos tipos de procesos de pulverización térmica (llama, arco, plasma, oxicombustible de alta velocidad y pulverización con pistola de detonación) también aumentan la complejidad de la problemática del material al generar estructuras diferentes. La durabilidad y la funcionalidad de estos recubrimientos dependen en gran medida de la resistencia a la cohesión del recubrimiento resultante, pero también de su adhesión al sustrato. Por eso es necesario analizar esos recubrimientos tal y como se depositan, para investigar los efectos de las técnicas de deposición, los parámetros de pulverización (como las velocidades) y la preparación de la superficie del sustrato.
Metodología de la prueba de rayado
El sistema de sustrato y pulverización térmica se monta en sección transversal en un soporte metalográfico y se pule para dejar al descubierto la interfaz entre el sustrato y el recubrimiento. Se genera un arañazo con carga constante arrastrando una punta de diamante esferocónica perpendicular a la interfaz y moviéndola desde el sustrato hacia el recubrimiento (Figura 1). El arañazo se configura para que termine en el material del soporte.
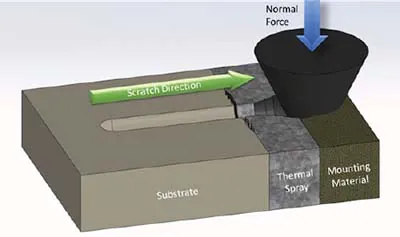
Figura 1: Principio del ensayo de rayado en sección transversal
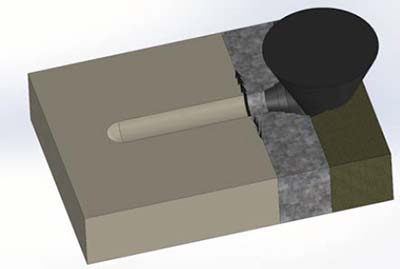
Figura 2: Fallos en el ensayo de rayado en sección transversal
Se pueden crear dos tipos principales de fallos, tal y como se muestra en la figura 2:
- Fallo cohesivo, como se aprecia en las grietas del recubrimiento por pulverización térmica y en la fractura cónica del recubrimiento en la superficie libre
- Se produce un fallo de adhesión si aparecen grietas en la interfaz entre el sustrato y el recubrimiento por pulverización térmica.
Condiciones de la prueba de rayado
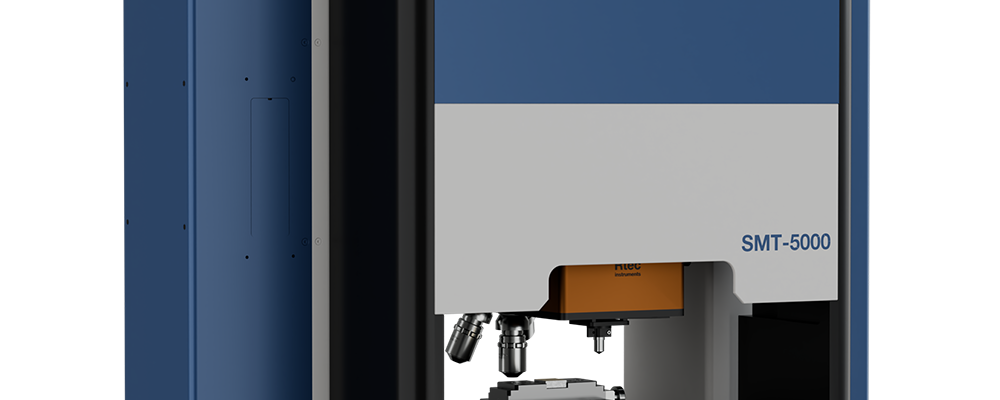
Se utilizó el medidor de indentación y rayaduras (SMT-5000) para crear rayaduras en diferentes recubrimientos de pulverización térmica. La metodología de ensayo siguió la norma ISO 27307. Los parámetros del ensayo se resumen en la Tabla 1.
| Cargar perfil de aplicación | Carga constante |
| Longitud del arañazo | 2 mm |
| Carga constante | 20 y 30 N |
| Velocidad de rayado | 4 mm/min |
| Punta | Rockwell con un radio de 200 µm |
Se realizan tres rayaduras por carga (Figura 3) en cada muestra, lo que suma un total de seis rayaduras por muestra. Se eligieron cargas constantes para provocar un daño suficiente y poder evaluar el fallo de adhesión.
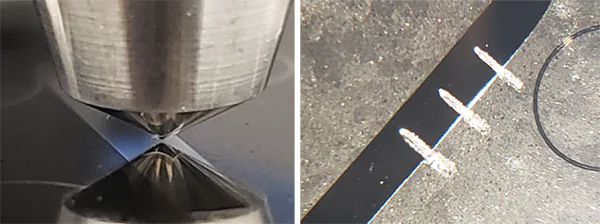
Figura 3: Pruebas de sección transversal en el SMT-5000
Resultados de las pruebas de adhesión de recubrimientos por pulverización térmica
Se analizaron cuatro secciones transversales diferentes de recubrimientos por pulverización térmica, montadas en soportes metalográficos, para estudiar las propiedades de los recubrimientos: cohesión y adhesión.
Se pueden observar diferentes tipos de fallos en los recubrimientos:
Fallo de la adhesión
En este caso, las grietas se formaron en la interfaz entre el recubrimiento por pulverización térmica y el sustrato. Este fallo está directamente relacionado con la resistencia de la adhesión que hay entre el recubrimiento por pulverización térmica y el sustrato. Las grietas siempre se originan en la interfaz y pueden propagarse a lo largo de ella o por el interior del recubrimiento.
Fallo de cohesión en el recubrimiento
Este tipo de fallo se caracteriza por la aparición de algunas grietas que se propagan desde el lateral de la ranura del arañazo hacia el propio recubrimiento. Tanto el origen como el extremo de las grietas se encuentran dentro del recubrimiento por pulverización térmica.
Fallo cohesivo en la superficie libre
El último tipo de fallo se observa en la superficie libre del recubrimiento por pulverización térmica y suele tener forma de cono. Este fallo también está relacionado con la cohesión del recubrimiento, pero muestra una cohesión mayor que las grietas que se producen en el interior del recubrimiento. Este fallo se debe a que el recubrimiento por pulverización térmica falla hacia su superficie libre.
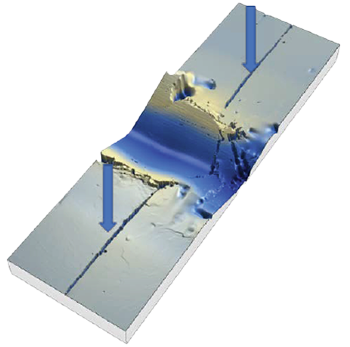
Figura 4: Fallo de adhesión en la interfaz
La longitud de las grietas a ambos lados de la ranura de rayado se puede utilizar para cuantificar la gravedad del fallo de adhesión. Cuando se observa este fallo, no se puede sacar ninguna otra conclusión, ya que la mayor parte de la energía del ensayo se destina a provocar el fallo en la interfaz entre el recubrimiento y el sustrato.
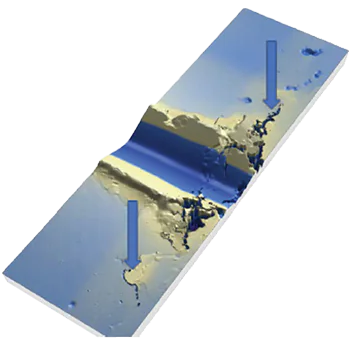
Figura 5: Fallo de cohesión en el recubrimiento
Este fallo está directamente relacionado con la resistencia del propio recubrimiento, ya que se produce dentro de su propio ámbito.
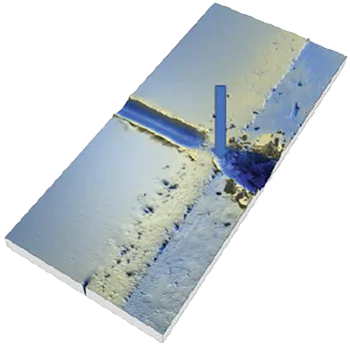
Figura 6: Fallo cohesivo en la superficie libre del recubrimiento
Siempre que no se observe ningún otro tipo de rotura antes de llegar a la superficie libre, las muestras que presentan este tipo de rotura se pueden clasificar midiendo el ángulo de la rotura cónica.
Un ángulo menor se traduce en una mayor cohesión del recubrimiento por pulverización térmica.
Comparación de muestras de pulverización térmica
Dada la variedad de tipos de fallos, la comparación de las muestras y su clasificación deben seguir un proceso riguroso.
1. ¿Se observa algún fallo de adhesión en la interfaz? Si se observa un fallo de adhesión, no se puede hacer ninguna otra comparación, y estos recubrimientos serán los que obtengan la puntuación más baja. Si el recubrimiento no se adhiere al sustrato, la cohesión de dicho recubrimiento no importa, ya que fallará en la interfaz antes de fallar por cohesión. Si varias muestras presentan fallos de adhesión, se utiliza la longitud de las grietas en la interfaz para diferenciarlas.
2. Si no se observa ningún fallo de adhesión, ¿se puede observar un fallo cohesivo dentro del recubrimiento? El fallo cohesivo dentro del recubrimiento será el siguiente nivel en la clasificación, ya que la interfaz es resistente y el recubrimiento ahora está fallando internamente. Si varias muestras presentan fallo cohesivo dentro del recubrimiento, se utiliza la longitud de las grietas en el interior del recubrimiento para clasificarlas, desde las grietas pequeñas hasta las más largas.
3. Si no se observa ningún fallo de adhesión en la interfaz ni ningún fallo cohesivo en el recubrimiento, la atención se centra en el fallo cohesivo en la superficie libre. El último punto de rotura se sitúa en la superficie libre del recubrimiento, ya que el arañazo se va adentrando en el material de soporte, que suele ser mucho más blando que el recubrimiento. En este caso, las muestras se clasifican según la medición del ángulo de fractura en la superficie libre, tal y como se muestra en la figura 4.
Para comparar estos dos recubrimientos por pulverización térmica, se mide el ángulo del cono de «salida» en el momento en que la punta del recubrimiento por pulverización térmica raspa el material de soporte. Este ángulo refleja la resistencia del recubrimiento: un recubrimiento más resistente presentará un ángulo de fractura menor, como ocurre con el TS 3.
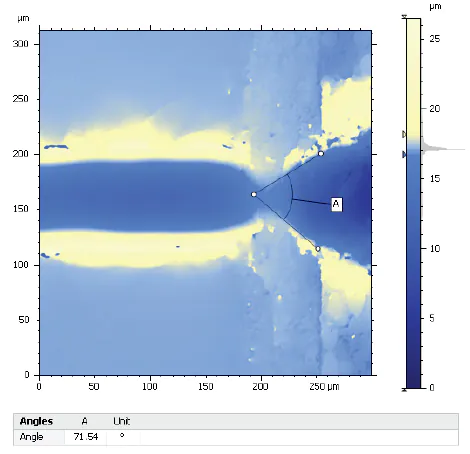
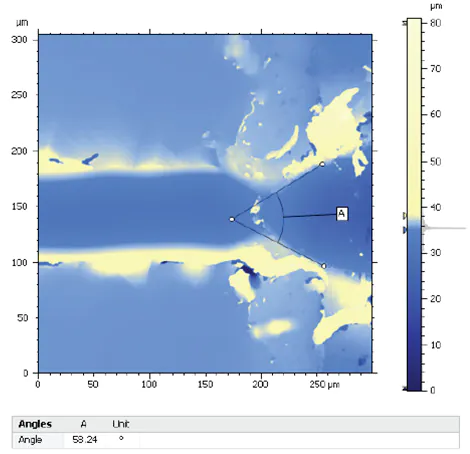
Figura 7: Mediciones de ángulo de TS 1 y TS 3
Resumen de los resultados de las pruebas de resistencia al rayado de los recubrimientos por pulverización térmica
En este estudio, las cuatro muestras de pulverización térmica
presentaron fallos distintos, que iban desde la adhesión hasta la cohesión. Los resultados de todas las muestras se resumen en la Tabla 2.
| Ejemplo | S/N | Longitud total de la grieta (µm) |
|---|---|---|
| TS 1 | N | |
| TS 2 | N | |
| TS 3 | N | |
| TS 4 | Y | 357 |
| Ejemplo | S/N | Longitud total de la grieta (µm) |
|---|---|---|
| TS 1 | N | |
| TS 2 | Y | 124 |
| TS 3 | N | |
| TS 4 |
| Ejemplo | S/N | Ángulo de fractura (grados) |
|---|---|---|
| TS 1 | Y | 71,54 |
| TS 2 | ||
| TS 3 | Y | 58,24 |
| TS 4 |
El fallo de adhesión de la muestra TS 4 la sitúa en el último puesto de la clasificación de esas muestras. La TS 2 presenta una buena adhesión, pero falla por cohesión en el recubrimiento, mientras que la TS 1 y la TS 3 están en lo más alto de la clasificación de estas muestras. Como ya se ha explicado, la diferencia entre ambas se determina mediante el ángulo del cono fracturado. Esta medida sitúa a la TS 3 como el mejor recubrimiento de este grupo, al presentar un ángulo menor.
Referencias
1 Por Matthias Zepper – Foto tomada por mí mismo durante la demostración de la instalación en el Instituto de Termodinámica Técnica (Pfaffenwaldring 38-40, D-70569 Stuttgart) del Centro Alemán de Aeronáutica y Astronáutica (DLR)., CC BY-SA 2.5
Conclusiones
Aquí se usa la técnica de ensayo de rayado para caracterizar tanto la adhesión como la cohesión de los recubrimientos por pulverización térmica tal y como se aplican sobre sus respectivos sustratos. Una sola prueba puede ofrecer una comprensión más profunda de la resistencia de los recubrimientos de pulverización térmica. A su vez, la observación y cuantificación de los fallos ayudó a nuestro cliente a ajustar la preparación de la superficie del sustrato para el TS 4 y los parámetros de pulverización para los TS 1 a 3, con el fin de aumentar la adhesión y la cohesión de sus recubrimientos. Aunque no se describe en este estudio, también se sometieron esos mismos recubrimientos a ensayos de desgaste y coeficiente de fricción utilizando el MFT 5000 de Rtec Instruments. La combinación de los ensayos de rayado y los ensayos tribológicos (desgaste/COF) ofrece una visión más completa de esos recubrimientos y de su resistencia a las fuerzas mecánicas. Rtec Instruments cuenta con la cualificación y la posición únicas para caracterizar este tipo de recubrimientos.