引っかき試験に問題あり
溶融材料が基材表面に噴射されることで、極めて不均一なコーティングが形成される。これは、材料の液滴が扁平化することによって形成される、ラメラと呼ばれる多数の「パンケーキ状」の飛沫から構成されている。これらのラメラのサイズや、多孔性の程度は、通常、溶射コーティングの特性を評価するために用いられる。 しかし、この堆積技術により、バルク材料とは著しく異なる特性を示す独特の微細構造が形成される。また、各種の溶射プロセス(火炎溶射、アーク溶射、プラズマ溶射、高速酸素燃料溶射、デトネーションガン溶射)も、それぞれ異なる構造を生み出すため、材料に関する問題の複雑さを増している。 これらのコーティングの耐久性と機能性は、形成されたコーティングの凝集強度に大きく依存するだけでなく、基材への付着性にも依存する。したがって、堆積法や速度などの噴射パラメータ、および基材表面処理の影響を調査するためには、これらのコーティングを「堆積直後」の状態のまま試験することが必要である。
引っかき試験の方法
基板/溶射システムを金属組織用マウントに断面状に固定し、基板と被膜の界面が露出するように研磨する。球錐形のダイヤモンドチップを界面に対して垂直に当て、基板側から被膜側に向かって引きずることで、一定荷重のスクラッチを生成する(図1)。このスクラッチは、マウント材内で終了するように設定されている。
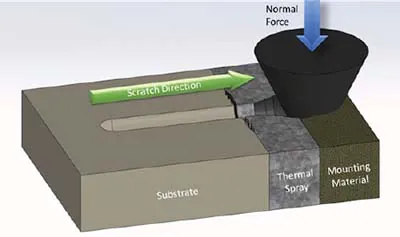
図1:断面スクラッチ試験の原理
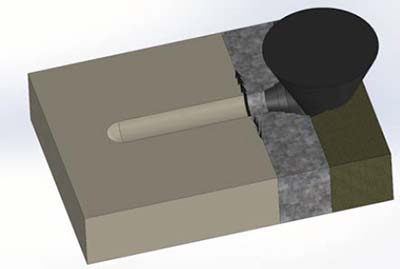
図2:断面におけるスクラッチ試験の破損形態
図2に示すように、主に2種類の故障が発生する可能性があります:
- 溶射被膜内部に見られる亀裂や、自由表面における被膜の円錐状破断に表れる凝集破壊
- 基材と溶射コーティングの界面にひび割れが生じると、接着不良が発生する。
引っかき試験条件
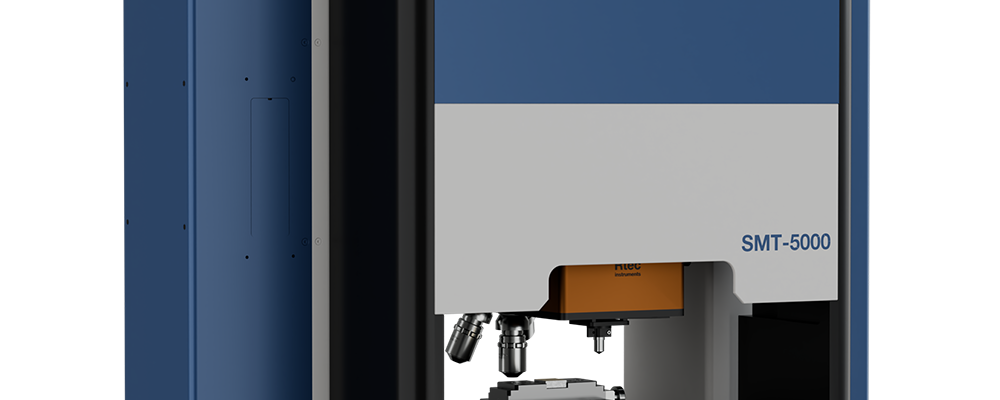
各種溶射コーティングに傷をつけるために、圧痕・引っかき試験機(SMT-5000)を使用した。試験方法はISO 27307に準拠した。試験パラメータを表1にまとめた。
| アプリケーションプロファイルを読み込む | 定常負荷 |
| スクラッチの長さ | 2 mm |
| 定荷重 | 20 および 30 N |
| スクラッチ速度 | 4 mm/分 |
| スタイラス | 半径200 µmのロックウェル |
各試料について、1回の荷重あたり3回の引っかき試験(図3)を行い、試料1つあたり合計6回の引っかき試験を実施した。一定の荷重を選定したのは、十分な損傷を生じさせ、接着破壊を検証できるようにするためである。
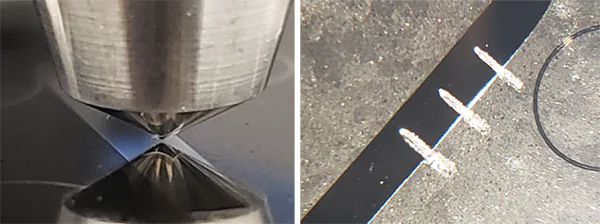
図3:SMT-5000の断面試験
溶射コーティングの付着性試験結果
コーティングの特性(内凝集性および付着性)を調査するため、金属組織用マウントに固定された4種類の溶射層の断面試料について試験を行った。
コーティングには、さまざまな種類の欠陥が見られます:
接着不良
このケースでは、溶射層と母材の界面で亀裂が発生しました。この破損は、溶射被膜と母材の間に存在する密着強度に直接関係しています。亀裂は常に界面から発生し、界面に沿って、あるいは被膜内部へと伝播することがあります。
コーティングにおける凝集破壊
この種の破損は、スクラッチ溝の側面からコーティング内部へと亀裂が伝播することを特徴としています。亀裂の発生点と終端はいずれも、溶射コーティング内に位置しています。
自由表面における凝集破壊
最後の破損形態は、溶射被膜の自由表面に見られ、通常は円錐形をしています。この破損も溶射被膜の内凝集力に関連していますが、被膜内部で発生する亀裂に比べ、より高い内凝集力を示しています。この破損は、溶射被膜が自由表面に向かって破損した結果生じるものです。
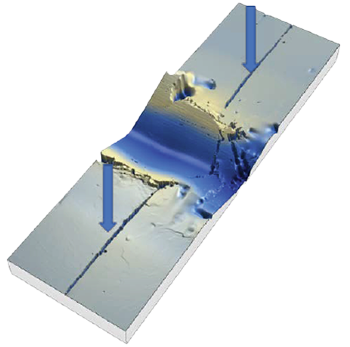
図4:界面における接着破壊
スクラッチ溝の両側に生じた亀裂の長さから、接着破壊の深刻度を定量的に評価することができます。この破壊が確認された場合、試験エネルギーの大部分がコーティング/基材の界面の破壊に費やされるため、これ以外の結論は導き出せません。
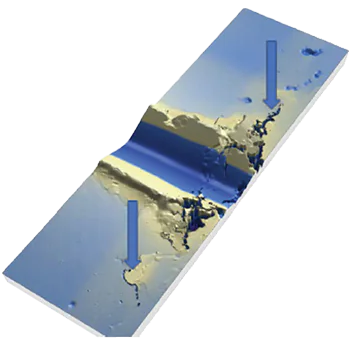
図5:コーティングにおける凝集破壊
この不具合は、その領域内に含まれているコーティング自体の強度に直接関係しています。
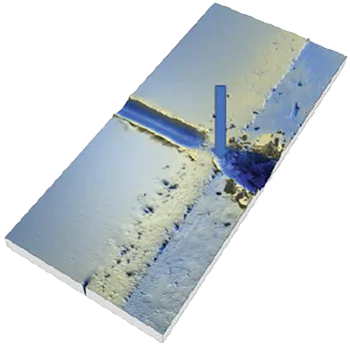
図6:コーティングの自由表面における凝集破壊
自由表面の手前に他の破断が認められないことを前提とすれば、この破断を示す試験片は、円錐状の破断角度を測定することで順位付けすることができる。
角度が小さくなるほど、溶射層の凝集性は高くなります。
溶射試料の比較
故障の種類がさまざまであるため、試料の比較および順位付けには、厳格な手順に従う必要がある。
1. 界面で接着不良が見られるか? 接着不良が見られる場合、他の比較を行うことはできず、これらのコーティングは最下位となる。コーティングが基材に接着できない場合、そのコーティングの凝集強度は問題にならない。なぜなら、凝集による破断が起こる前に、界面で破断してしまうからである。 複数の試料で接着破壊が認められる場合は、界面における亀裂の長さを基準にそれらを区別する。
2. 接着破壊が見られない場合、被膜内部に凝集破壊は確認できるか。界面の強度は高く、被膜が内部で破壊している状態であるため、被膜内部の凝集破壊は、評価の次の段階となる。 複数の試料でコーティング内部に凝集破壊が認められる場合、コーティング内部の亀裂の長さを基準に、短い亀裂から長い亀裂へとランク付けを行います。
3. 界面での接着破壊や被膜内部での凝集破壊が見られない場合、自由表面における凝集破壊が注目される。 キズがコーティングよりもはるかに柔らかい取り付け材料へと進行するにつれて、最終的な破壊点はコーティングの自由表面に位置することになる。この場合、図4に示すように、自由表面における破断角度の測定値に基づいて試料をランク付けする。
これら2つの溶射コーティングを比較するため、「出口」コーン角を、溶射コーティングの先端が母材に接触した時点の角度として測定した。この角度はコーティングの強度を表す指標であり、TS 3の場合のように、コーティングが強ければ強いほど、この破断角は小さくなる。
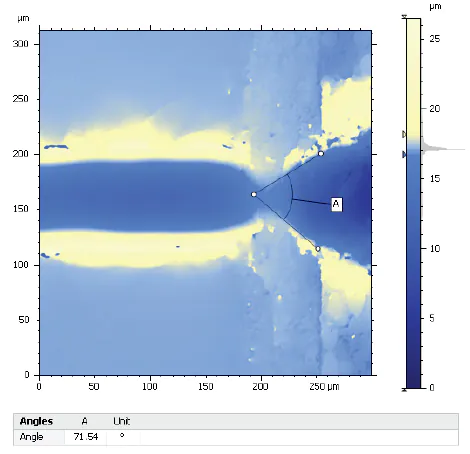
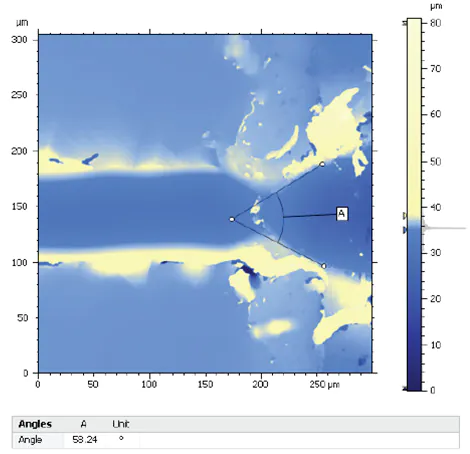
図7:TS 1およびTS 3の角度測定
溶射コーティングの引っかき試験結果の概要
本研究では、4つの溶射試料
において、付着破断から内因性破断に至るまで、さまざまな破断形態が観察された。すべての試料の結果を表2にまとめた。
| サンプル | はい/いいえ | 亀裂の全長(µm) |
|---|---|---|
| TS 1 | N | |
| TS 2 | N | |
| TS 3 | N | |
| TS 4 | Y | 357 |
| サンプル | はい/いいえ | 亀裂の全長(µm) |
|---|---|---|
| TS 1 | N | |
| TS 2 | Y | 124 |
| TS 3 | N | |
| TS 4 |
| サンプル | はい/いいえ | 破断角(度) |
|---|---|---|
| TS 1 | Y | 71.54 |
| TS 2 | ||
| TS 3 | Y | 58.24 |
| TS 4 |
TS 4は接着破壊が生じたため、当該サンプル群のランキングで最下位となった。 TS 2 は良好な接着性を示すものの、コーティングにおいて内因性破壊が生じているのに対し、TS 1 および TS 3 はこのサンプル群のランキングでトップに位置している。前述の通り、これら 2 つの区別は破断した円錐の角度を用いて行われる。この測定結果により、角度が小さい TS 3 がこのグループで最も優れたコーティングであることが判明した。
参考文献
1 マティアス・ツェッパー撮影 – ドイツ航空宇宙センター(DLR)の技術熱力学研究所(D-70569 シュトゥットガルト、Pfaffenwaldring 38-40)における装置のデモンストレーションの際、自身で撮影したものです。CC BY-SA 2.5
結論
ここでは、スクラッチ試験法を用いて、それぞれの基材上に溶射された熱溶射被膜の接着性および凝集性を評価しています。 1回の試験で、溶射コーティングの強度についてより深い理解が得られます。その結果、破損現象の観察と定量化により、お客様はコーティングの付着性と凝集性を高めるために、TS 4の基材表面処理およびTS 1~3の溶射パラメータを調整することができました。 本研究では記載されていませんが、同じコーティングについて、Rtec Instruments社のMFT 5000を用いて摩耗および摩擦係数の試験も行われました。スクラッチ試験とトライボロジー試験(摩耗/摩擦係数)を組み合わせることで、これらのコーティングおよび機械的力に対する耐性について、より包括的な理解が得られます。 Rtec Instruments社は、このようなコーティングの特性評価において、他に類を見ない専門性と強みを有しています。