Probleme beim Kratztest
Das Aufspritzen von geschmolzenem Material auf die Substratoberfläche führt zur Bildung einer äußerst inhomogenen Beschichtung. Diese besteht aus einer Vielzahl von „pfannkuchenartigen“ Spritzflecken, den sogenannten Lamellen, die durch das Abflachen des Materialtropfens entstehen. Die Größe dieser Lamellen sowie der unterschiedliche Porositätsgrad werden typischerweise zur Charakterisierung der thermischen Spritzbeschichtungen herangezogen. Diese Abscheidungstechnik führt jedoch zu einer einzigartigen Mikrostruktur, deren Eigenschaften sich deutlich von denen von Massivwerkstoffen unterscheiden. Die verschiedenen Arten von thermischen Spritzverfahren (Flammen-, Lichtbogen-, Plasma-, Hochgeschwindigkeits-Sauerstoff-Brennstoff- und Detonationspistolen-Spritzverfahren) erhöhen zudem die Komplexität der Materialproblematik, da sie unterschiedliche Strukturen hervorbringen. Die Haltbarkeit und Funktionalität dieser Beschichtungen hängt in hohem Maße von der Kohäsionsfestigkeit der entstandenen Beschichtung, aber auch von ihrer Haftung am Substrat ab. Daher ist es notwendig, diese Beschichtungen im „abgelagerten“ Zustand zu prüfen, um die Auswirkungen der Abscheidungsverfahren, der Sprühparameter wie beispielsweise der Geschwindigkeiten sowie der Oberflächenvorbereitung des Substrats zu untersuchen.
Methodik des Kratztests
Das Substrat-/Thermospritzsystem wird als Querschnitt in eine metallografische Halterung eingespannt und poliert, um die Grenzfläche zwischen Substrat und Beschichtung freizulegen. Ein Kratzer unter konstanter Belastung wird erzeugt, indem eine sphärokonische Diamantspitze senkrecht zur Grenzfläche über die Oberfläche gezogen wird, wobei die Bewegung vom Substrat in Richtung der Beschichtung erfolgt (Abbildung 1). Der Kratzer wird so angelegt, dass er im Halterungsmaterial endet.
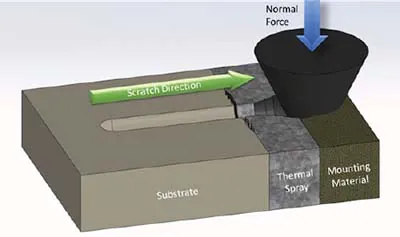
Abbildung 1: Prinzip der Kratzprüfung im Querschnitt
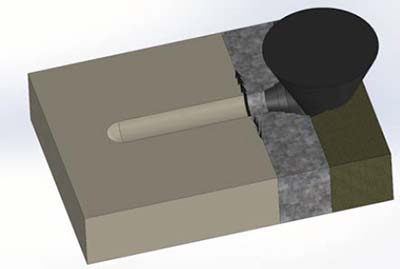
Abbildung 2: Querschnittsbilder von Versagen bei Kratztests
Wie in Abbildung 2 dargestellt, lassen sich zwei Hauptarten von Fehlern unterscheiden:
- Kohäsives Versagen, das sich in Rissen innerhalb der thermisch gespritzten Beschichtung und einem konischen Bruch der Beschichtung an der freien Oberfläche zeigt
- Ein Haftversagen tritt auf, wenn sich an der Grenzfläche zwischen dem Untergrund und der thermisch gespritzten Beschichtung Risse bilden.
Bedingungen für den Kratztest
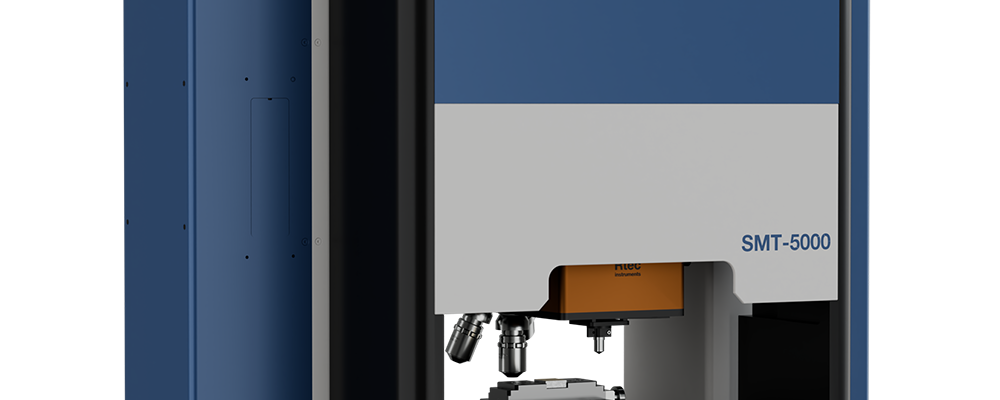
Zur Erzeugung von Kratzern auf verschiedenen thermischen Spritzbeschichtungen wurde der Eindrück- und Kratzprüfgerät (SMT-5000) verwendet. Die Prüfmethodik erfolgte gemäß ISO 27307. Die Prüfparameter sind in Tabelle 1 zusammengefasst.
| Anwendungsprofil laden | Konstante Last |
| Kratzlänge | 2 mm |
| Konstante Last | 20 und 30 N |
| Kratzgeschwindigkeit | 4 mm/min |
| Stift | Rockwell mit einem Radius von 200 µm |
An jeder Probe werden drei Kratzversuche pro Belastung (Abbildung 3) durchgeführt, was insgesamt 6 Kratzversuche pro Probe ergibt. Die konstanten Belastungen wurden gewählt, um ausreichende Schäden zu erzeugen und die Möglichkeit zu schaffen, Haftversagen zu prüfen.
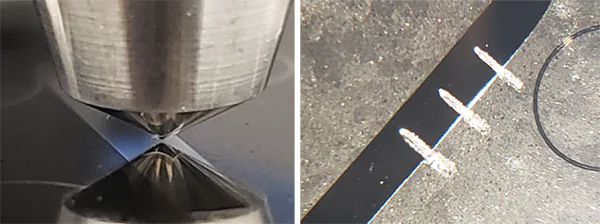
Abbildung 3: Querschnittsprüfung am SMT-5000
Ergebnisse der Haftfestigkeitsprüfung an thermisch gespritzten Beschichtungen
Es wurden vier verschiedene Querschnitte von Thermospritzbeschichtungen, die in metallografischen Halterungen befestigt waren, untersucht, um die Eigenschaften der Beschichtungen – Kohäsion und Adhäsion – zu ermitteln.
An den Beschichtungen lassen sich verschiedene Arten von Defekten feststellen:
Klebeversagen
In diesem Fall entstanden die Risse an der Grenzfläche zwischen der thermisch gespritzten Schicht und dem Substrat. Dieser Versagensfall steht in direktem Zusammenhang mit der Haftfestigkeit zwischen der thermisch gespritzten Schicht und dem Substrat. Die Risse gehen stets von der Grenzfläche aus und können sich entweder entlang der Grenzfläche oder innerhalb der Schicht ausbreiten.
Kohäsionsversagen bei Beschichtungen
Diese Art von Versagen ist dadurch gekennzeichnet, dass sich einige Risse von der Seite der Kratzfurche aus in die Beschichtung selbst ausbreiten. Sowohl der Ursprung als auch das Ende der Risse befinden sich innerhalb der thermisch gespritzten Beschichtung.
Kohäsives Versagen an der freien Oberfläche
Die letzte Art des Versagens tritt an der freien Oberfläche der thermisch gespritzten Beschichtung auf und weist typischerweise die Form eines Kegels auf. Dieses Versagen hängt ebenfalls mit der Kohäsion der thermisch gespritzten Beschichtung zusammen, weist jedoch eine höhere Kohäsion auf als Risse, die im Inneren der Beschichtung auftreten. Dieses Versagen ist darauf zurückzuführen, dass die thermisch gespritzte Beschichtung in Richtung ihrer freien Oberfläche versagt.
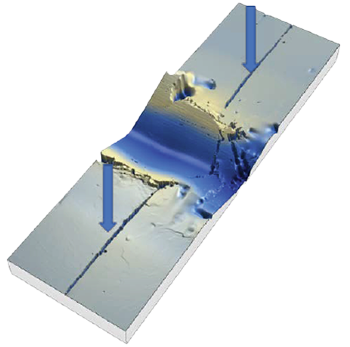
Abbildung 4: Haftversagen an der Grenzfläche
Anhand der Länge der Risse auf beiden Seiten der Ritzrille lässt sich der Schweregrad des Haftversagens quantifizieren. Wird ein solches Versagen festgestellt, lassen sich keine weiteren Rückschlüsse ziehen, da der Großteil der Prüfenergie in das Versagen der Grenzfläche zwischen Beschichtung und Untergrund fließt.
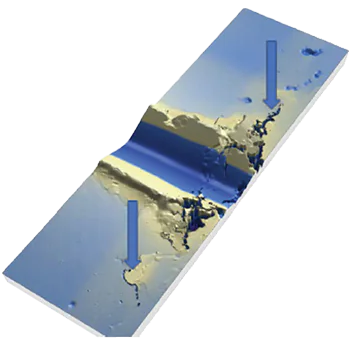
Abbildung 5: Kohäsionsversagen in der Beschichtung
Dieser Fehler steht in direktem Zusammenhang mit der Festigkeit der Beschichtung selbst, da er sich innerhalb ihres Bereichs befindet.
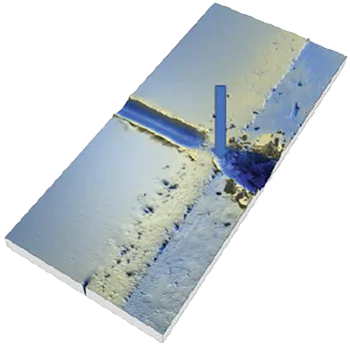
Abbildung 6: Kohäsives Versagen an der freien Oberfläche der Beschichtung
Sofern vor der freien Oberfläche kein anderes Versagen zu beobachten ist, lassen sich die Proben, bei denen dieses Versagen auftritt, durch Messung des Winkels des konischen Bruchs einstufen.
Ein kleinerer Winkel entspricht einer höheren Kohäsion der thermisch gespritzten Schicht.
Vergleich von Thermospritzproben
Angesichts der unterschiedlichen Arten von Fehlern müssen der Vergleich der Proben und deren Einstufung nach einem strengen Verfahren erfolgen.
1. Lässt sich ein Haftversagen an der Grenzfläche feststellen? Ist ein Haftversagen festzustellen, kann kein weiterer Vergleich vorgenommen werden, und diese Beschichtungen erhalten die niedrigste Bewertung. Wenn die Beschichtung nicht auf dem Substrat haften kann, spielt die Kohäsion dieser Beschichtung keine Rolle, da sie bereits an der Grenzfläche versagt, bevor es zu einem Versagen durch Kohäsion kommt. Wenn mehrere Proben Haftversagen aufweisen, wird die Länge der Risse an der Grenzfläche herangezogen, um sie voneinander zu unterscheiden.
2. Wenn kein Haftversagen zu beobachten ist, lässt sich dann ein Kohäsionsversagen innerhalb der Beschichtung feststellen? Ein Kohäsionsversagen innerhalb der Beschichtung stellt die nächsthöhere Stufe der Einstufung dar, da die Grenzfläche stabil ist und die Beschichtung nun von innen heraus versagt. Wenn mehrere Proben ein Kohäsionsversagen innerhalb der Beschichtung aufweisen, werden diese anhand der Länge der Risse innerhalb der Beschichtung von kleinen bis zu längeren Rissen eingestuft.
3. Sind weder ein Haftversagen an der Grenzfläche noch ein Kohäsionsversagen in der Beschichtung zu beobachten, rückt das Kohäsionsversagen an der freien Oberfläche in den Mittelpunkt. Die letzte Bruchstelle befindet sich an der freien Oberfläche der Beschichtung, da sich der Kratzer in das Trägermaterial hineinbewegt, das oft wesentlich weicher ist als die Beschichtung. In diesem Fall werden die Proben anhand der Messung des Bruchwinkels an der freien Oberfläche eingestuft, wie in Abbildung 4 dargestellt.
Zum Vergleich dieser beiden thermischen Spritzverfahren wird der „Austritts“-Kegelwinkel gemessen, wenn die Spitze vom thermischen Spritzgut auf das Trägermaterial kratzt. Dieser Winkel ist ein Maß für die Festigkeit der Beschichtung, wobei eine festere Beschichtung einen kleineren Bruchwinkel aufweist, wie dies bei TS 3 der Fall ist.
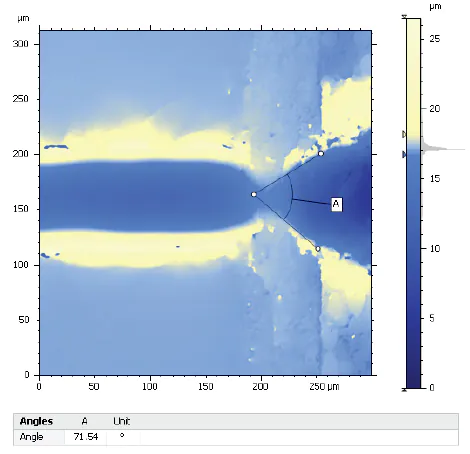
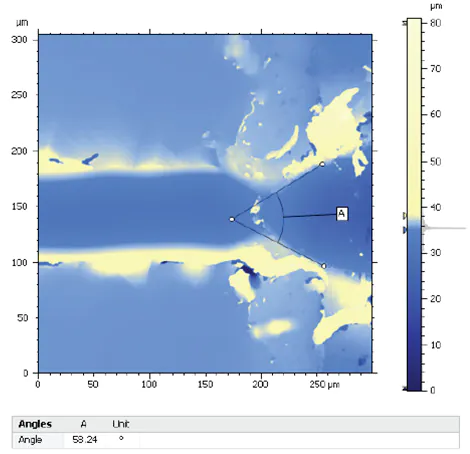
Abbildung 7: Winkelmessungen an TS 1 und TS 3
Zusammenfassung der Ergebnisse der Kratzprüfung an thermisch gespritzten Beschichtungen
In dieser Studie wiesen die vier Thermospritzproben
, unterschiedliche Versagensarten auf, die von Adhäsions- bis hin zu Kohäsionsversagen reichten. Die Ergebnisse aller Proben sind in Tabelle 2 zusammengefasst.
| Beispiel | J/N | Gesamtrisslänge (µm) |
|---|---|---|
| TS 1 | N | |
| TS 2 | N | |
| TS 3 | N | |
| TS 4 | Y | 357 |
| Beispiel | J/N | Gesamtrisslänge (µm) |
|---|---|---|
| TS 1 | N | |
| TS 2 | Y | 124 |
| TS 3 | N | |
| TS 4 |
| Beispiel | J/N | Bruchwinkel (Grad) |
|---|---|---|
| TS 1 | Y | 71,54 |
| TS 2 | ||
| TS 3 | Y | 58,24 |
| TS 4 |
Das Haftversagen von TS 4 führt dazu, dass diese Probe im Ranking dieser Proben den letzten Platz einnimmt. TS 2 weist zwar eine gute Adhäsion auf, jedoch ein Kohäsionsversagen in der Beschichtung, während TS 1 und TS 3 an der Spitze der Rangliste dieser Proben stehen. Wie oben erläutert, erfolgt die Unterscheidung zwischen diesen beiden anhand des Winkels des gebrochenen Kegels. Diese Messung ergibt, dass TS 3 mit einem kleineren Winkel die beste Beschichtung dieser Gruppe ist.
Literaturverzeichnis
1 Von Matthias Zepper – Eigenaufnahme bei einer Vorführung der Anlage im Institut für Technische Thermodynamik (Pfaffenwaldring 38–40 in D-70569 Stuttgart) des Deutschen Zentrums für Luft- und Raumfahrt (DLR)., CC BY-SA 2.5
Schlussfolgerungen
Die Kratzprüfmethode wird hier eingesetzt, um sowohl die Adhäsion als auch die Kohäsion von thermischen Spritzbeschichtungen zu charakterisieren, die auf ihre jeweiligen Substrate aufgespritzt wurden. Ein einziger Test kann ein tieferes Verständnis der Festigkeit der thermischen Spritzbeschichtungen vermitteln. Die Beobachtung und Quantifizierung von Versagen half unserem Kunden wiederum dabei, die Oberflächenvorbereitung des Substrats für TS 4 sowie die Spritzparameter für TS 1 bis 3 anzupassen, um die Adhäsion und Kohäsion seiner Beschichtungen zu erhöhen. Obwohl in dieser Studie nicht beschrieben, wurden dieselben Beschichtungen zudem mit dem MFT 5000 von Rtec Instruments auf Verschleiß und Reibungskoeffizienten geprüft. Die Kombination aus Kratzprüfung und tribologischer Prüfung (Verschleiß/Reibungskoeffizient) ermöglicht ein umfassenderes Verständnis dieser Beschichtungen und ihrer Beständigkeit gegenüber mechanischen Kräften. Rtec Instruments ist in einzigartiger Weise qualifiziert und positioniert für die Charakterisierung solcher Beschichtungen.