Problème lié au test de résistance aux rayures
La projection de matière fondue sur la surface du substrat forme un revêtement très hétérogène. Celui-ci est constitué d’une multitude de « gouttes aplaties » appelées lamelles, issues de l’aplatissement de la gouttelette de matière. La taille de ces lamelles, ainsi que les différents degrés de porosité, sont généralement utilisés pour caractériser les revêtements par projection thermique. Or, cette technique de dépôt donne lieu à une microstructure unique qui présente des propriétés sensiblement différentes de celles des matériaux massifs. Les différents types de procédés de projection thermique (à la flamme, à l’arc, au plasma, par oxy-combustible à haute vitesse et par canon à détonation) accroissent également la complexité de la problématique liée aux matériaux en produisant des structures différentes. La durabilité et la fonctionnalité de ces revêtements dépendent fortement de la résistance de cohésion du revêtement obtenu, mais également de son adhérence au substrat. Il est donc nécessaire de tester ces revêtements dans leur état « tel que déposé » afin d’étudier les effets des techniques de dépôt, des paramètres de projection tels que les vitesses, ainsi que de la préparation de la surface du substrat.
Méthodologie d’essai de résistance aux rayures
Le système substrat/revêtement par projection thermique est monté sous forme de coupe transversale dans un support métallographique, puis poli afin de mettre à nu l’interface entre le substrat et le revêtement. Une rayure à charge constante est générée en faisant glisser une pointe de diamant sphéroconique perpendiculairement à l’interface, en se déplaçant du substrat vers le revêtement (figure 1). La rayure est conçue pour s’arrêter dans le matériau du support.
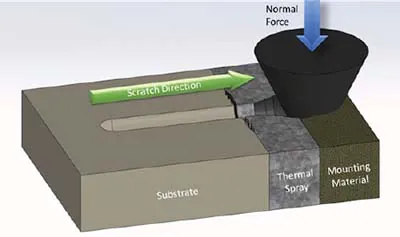
Figure 1 : Principe de l’essai de rayure en coupe transversale
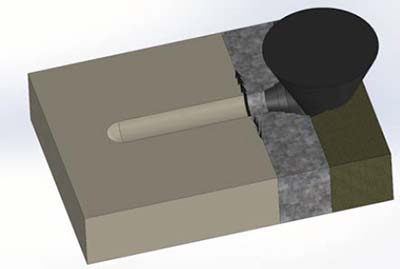
Figure 2 : Ruptures observées lors d’essais de rayure en coupe transversale
Comme le montre la figure 2, on peut distinguer deux grands types de défaillances :
- Rupture cohésive se traduisant par des fissures à l’intérieur du revêtement appliqué par projection thermique et par une fracture conique du revêtement au niveau de la surface libre
- Une perte d’adhérence peut se produire si des fissures apparaissent à l’interface entre le substrat et le revêtement appliqué par projection thermique.
Conditions d’essai de résistance aux rayures
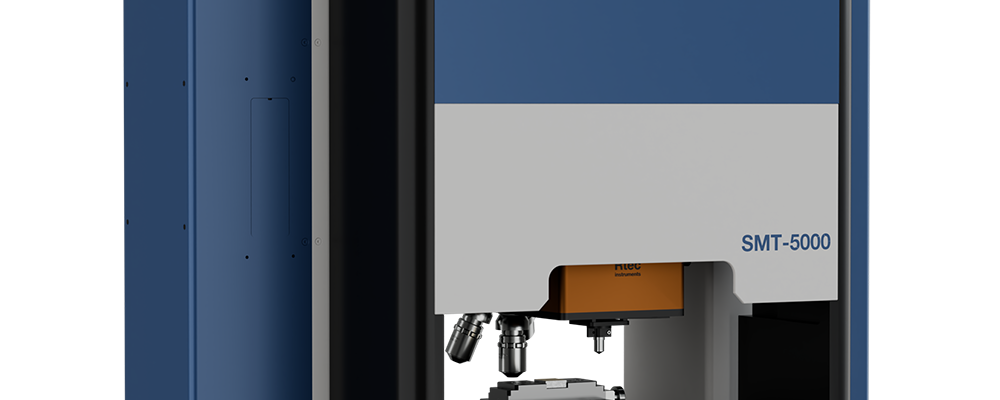
Le testeur de résilience et de rayure (SMT-5000) a été utilisé pour réaliser des rayures sur différents revêtements obtenus par projection thermique. La méthodologie d’essai a été conforme à la norme ISO 27307. Les paramètres d’essai sont résumés dans le tableau 1.
| Charger le profil d’application | Charge constante |
| Longueur de la rayure | 2 mm |
| Charge constante | 20 et 30 N |
| Vitesse de rayure | 4 mm/min |
| Stylet | Rockwell, d’un rayon de 200 µm |
Trois rayures par charge (figure 3) sont réalisées sur chaque échantillon, soit un total de 6 rayures par échantillon. Les charges constantes ont été choisies afin de provoquer des dommages suffisants et de permettre de tester la rupture d’adhérence.
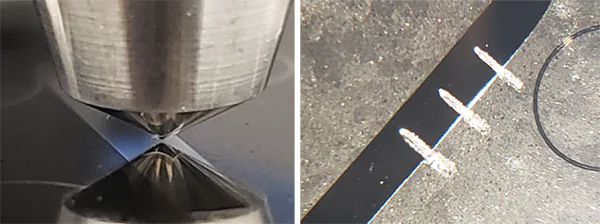
Figure 3 : Essais de section transversale sur le SMT-5000
Résultats des essais d’adhérence des revêtements par projection thermique
Quatre sections transversales différentes de revêtements obtenus par projection thermique, montées sur des supports métallographiques, ont été testées afin d’étudier les propriétés des revêtements, à savoir la cohésion et l’adhérence.
On peut observer différents types de défaillances au niveau des revêtements :
Défaillance de l’adhérence
Dans ce cas précis, les fissures se sont développées à l’interface entre le revêtement par projection thermique et le substrat. Cette défaillance est directement liée à la résistance d’adhérence qui existe entre le revêtement par projection thermique et le substrat. Les fissures prennent toujours naissance à l’interface et peuvent se propager soit le long de celle-ci, soit à l’intérieur du revêtement.
Rupture cohésive dans le revêtement
Ce type de défaillance se caractérise par la propagation de certaines fissures depuis le bord de la rainure de rayure vers le revêtement lui-même. Le point d’origine et l’extrémité des fissures se situent tous deux dans le revêtement appliqué par projection thermique.
Rupture cohésive au niveau de la surface libre
Le dernier type de rupture se produit au niveau de la surface libre du revêtement par projection thermique et se présente généralement sous la forme d’un cône. Cette rupture est également liée à la cohésion du revêtement par projection thermique, mais témoigne d’une cohésion supérieure à celle des fissures apparaissant à l’intérieur du revêtement. Cette rupture résulte d’une défaillance du revêtement par projection thermique au niveau de sa surface libre.
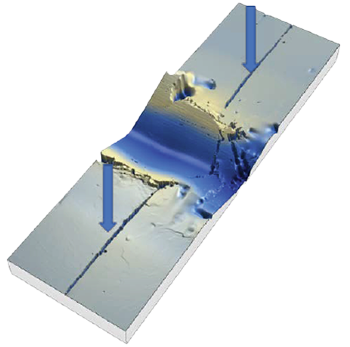
Figure 4 : Rupture d’adhérence à l’interface
La longueur des fissures situées de part et d’autre de la rainure de rayure permet de quantifier la gravité de la rupture d’adhérence. Lorsque cette rupture est observée, aucune autre conclusion ne peut être tirée, car la majeure partie de l’énergie de l’essai est consacrée à la rupture de l’interface revêtement/substrat.
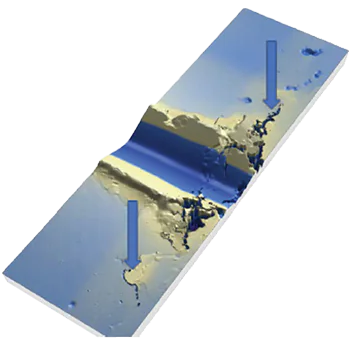
Figure 5 : Rupture de cohésion dans le revêtement
Cette défaillance est directement liée à la résistance du revêtement lui-même, telle qu’elle est propre à ce domaine.
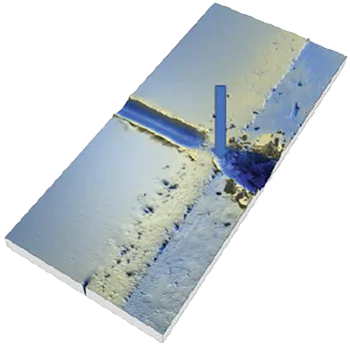
Figure 6 : Rupture cohésive au niveau de la surface libre du revêtement
À condition qu’aucune autre rupture ne soit observée en amont de la surface libre, les échantillons présentant ce type de rupture peuvent être classés en mesurant l’angle de la rupture conique.
Un angle plus faible correspondra à une cohésion plus élevée du revêtement par projection thermique.
Comparaison d’échantillons obtenus par projection thermique
Compte tenu des différents types de défaillance, la comparaison des échantillons et leur classement doivent obéir à une procédure rigoureuse.
1. Observe-t-on une rupture d’adhérence au niveau de l’interface ? Si c’est le cas, aucune autre comparaison ne peut être effectuée, et ces revêtements se verront attribuer la note la plus basse. Si le revêtement ne parvient pas à adhérer au substrat, sa cohésion n’a aucune importance, car il cédera au niveau de l’interface avant de subir une rupture de cohésion. Si plusieurs échantillons présentent des défaillances d’adhérence, la longueur des fissures au niveau de l’interface est utilisée pour les différencier.
2. Si aucune rupture d’adhérence n’est observée, peut-on constater une rupture cohésive à l’intérieur du revêtement ? Une rupture cohésive à l’intérieur du revêtement correspondra au niveau de classement suivant, car l’interface est solide et le revêtement se rompt désormais de manière interne. Si plusieurs échantillons présentent une rupture cohésive à l’intérieur du revêtement, la longueur des fissures à l’intérieur de celui-ci est utilisée pour les classer, de la plus petite fissure à la plus longue.
3. Si aucune rupture d’adhérence à l’interface ni aucune rupture cohésive dans le revêtement n’est observée, la rupture cohésive au niveau de la surface libre devient alors le point central de l’analyse. Le dernier point de rupture se situe au niveau de la surface libre du revêtement, car la rayure s’enfonce dans le matériau de support, qui est souvent beaucoup plus tendre que le revêtement. Dans ce cas, les échantillons sont classés en fonction de la mesure de l’angle de fracture au niveau de la surface libre, comme le montre la figure 4.
Pour comparer ces deux procédés de projection thermique, l’angle du cône de « sortie » est mesuré lorsque la pointe de la projection thermique entre en contact avec le matériau de support. Cet angle est représentatif de la résistance du revêtement : un revêtement plus résistant présentera en effet un angle de rupture plus petit, comme c’est le cas pour le TS 3.
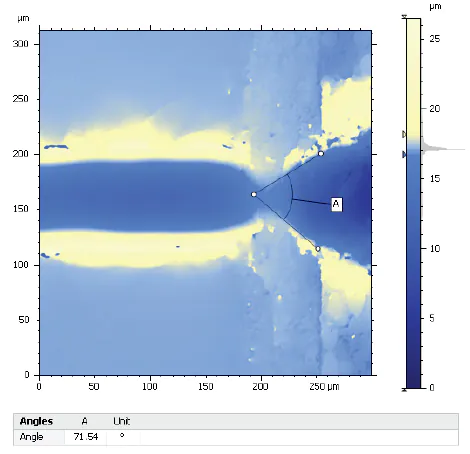
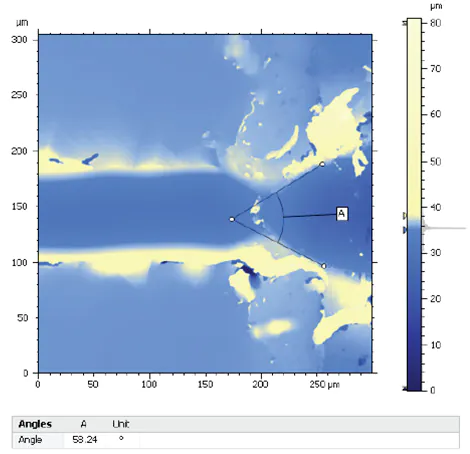
Figure 7 : Mesures d’angle TS 1 et TS 3
Résumé des résultats des essais de résistance aux rayures des revêtements par projection thermique
Dans cette étude, les quatre échantillons issus de la projection thermique
ont présenté différents types de rupture, allant de la rupture par adhérence à la rupture par cohésion. Les résultats concernant l’ensemble des échantillons sont résumés dans le tableau 2.
| Exemple | Oui/Non | Longueur totale de la fissure (µm) |
|---|---|---|
| TS 1 | N | |
| TS 2 | N | |
| TS 3 | N | |
| TS 4 | Y | 357 |
| Exemple | Oui/Non | Longueur totale de la fissure (µm) |
|---|---|---|
| TS 1 | N | |
| TS 2 | Y | 124 |
| TS 3 | N | |
| TS 4 |
| Exemple | Oui/Non | Angle de fracture (deg) |
|---|---|---|
| TS 1 | Y | 71,54 |
| TS 2 | ||
| TS 3 | Y | 58,24 |
| TS 4 |
La rupture par adhérence du TS 4 le place en bas du classement de ces échantillons. Le TS 2 présente une bonne adhérence mais une rupture par cohésion au niveau du revêtement, tandis que les TS 1 et TS 3 se situent en tête du classement de ces échantillons. Comme expliqué ci-dessus, la distinction entre ces deux derniers s’effectue à l’aide de l’angle du cône fracturé. Cette mesure désigne le TS 3 comme le meilleur revêtement de ce groupe, celui-ci présentant un angle plus petit.
Références
1 Par Matthias Zepper – Photo prise par l’auteur lors d’une démonstration de l’installation à l’Institut de thermodynamique technique (Pfaffenwaldring 38-40, D-70569 Stuttgart) du Centre allemand pour l’aéronautique et l’espace (DLR)., CC BY-SA 2.5
Conclusions
La technique d’essai de rayure est ici utilisée pour caractériser à la fois l’adhérence et la cohésion des revêtements par projection thermique tels qu’ils ont été appliqués sur leurs substrats respectifs. Un seul essai permet d’acquérir une meilleure compréhension de la résistance des revêtements par projection thermique. Par ailleurs, l’observation et la quantification des défaillances ont aidé notre client à ajuster la préparation de la surface du substrat pour le TS 4 ainsi que les paramètres de projection pour les TS 1 à 3, afin d’améliorer l’adhérence et la cohésion de ses revêtements. Bien que cela ne soit pas décrit dans cette étude, ces mêmes revêtements ont également été testés en termes d’usure et de coefficient de frottement à l’aide du MFT 5000 de Rtec Instruments. La combinaison des essais de rayure et des essais tribologiques (usure/COF) permet une compréhension plus complète de ces revêtements et de leur résistance aux forces mécaniques. Rtec Instruments dispose de compétences et d’un positionnement uniques pour la caractérisation de ce type de revêtement.